
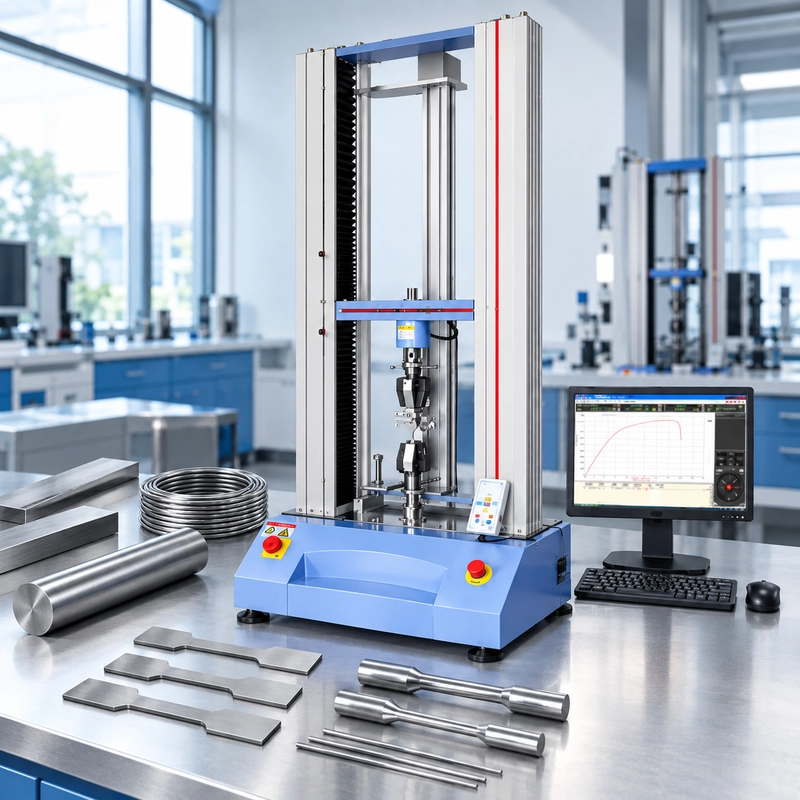
Két RFQ ugyanarra az asztalra kerül.
Mindkettő így ír:
Szükségünk van egy húzóelemes tesztgépre az ISO 6892-1-hez.
Az első rajz egy vékony alumínium példányt ábrázol.
A második egy gépezett, nagy szilárdságú acélrudat mutat.
Nem kaphatnak automatikusan ugyanazt az idézetet.
A szabvány ugyanaz. Az erők lehetnek teljesen eltérőek. Ugyanígy a terhelési cella, a fogakozók, a kiterjesztőmérő, az irányítási módszer és a tesztmunkafolyamat is.
Ez a különbség, amiről ez az útmutató szól.
ISO 6892-1 egy tesztmódszer követelménye. Ez nem gépi specifikáció.
Ha felszerelést választasz, a hasznos kiindulópont nem csak a szabványos szám. Ez a minta ül – vagy hamarosan ülni fog – a laboratóriumi padján.
ISO 6892-1 nem gépspecifikáció
A jelenlegi kiadás: ISO 6892-1:2019, Fémanyagok — Húzóteszt — 1. rész: Szobahőmérsékleten végzett tesztelési módszer. Az ISO 2025-ben áttekintette és megerősítette a kiadást, így az továbbra is aktuális. Meghatározza a fémes anyagok húzóteszt módszerét, és meghatározza a szobahőmérsékleten meghatározható mechanikai tulajdonságokat.
Ez határozza meg a tesztet.
Nem definiál egyetlen univerzális gépkonfigurációt.
Egy vékony lemez és egy gépezett kerek ruda is beletartozhat egy ISO 6892-1 tesztprogramba. De az egyik meghibásodás 20 kN alatt lehet, míg egy másikhoz jóval több mint 100 kN szükséges.
Még ha két példány hasonló maximális erőt is produkál, nem feltétlenül ugyanazt a markolatot használják.
Ha az egyik laboratóriumnak csak húzószilárdságra van szüksége, míg a másiknak bizonyított szilárdságra van szüksége kontrollált deformációs rátával, a mérési és vezérlési követelmények ismét változnak.
Tehát amikor egy lekérdezés azt mondja:
ISO 6892-1 gép szükséges.
Már ismerjük a szabványt.
Ami még mindig szükséges, az a teszt.

Első szám, amire szükségünk van: Várható Erő
Mutasd meg a mintás rajzot, és elkezdhetjük a tesztkövetelményt gépi követelményré alakítani.
Kezdeti berendezésméretezéshez hasznos becslés a következő:
Várható maximális erő ≈ eredeti keresztmetszeti terület × várható húzószilárdság
Ez nem az ISO teszteljárás vagy elfogadási számítás. Ez egy gyakorlati első becslés a gépválasztáshoz.
Vegyél egy meggépezett kör példányt, amelynek
Keresztmetszeti területe:
A₀ = π × 8² / 4 ≈ 50,3 mm²
Ha a várható húzószilárdság körülbelül 600 MPa:
50,3 mm² × 600 N/mm² ≈ 30 200 N
Tehát nagyjából a következőket nézzük:
30 kN
Most csak két dolgot változtass: a minta átmérőjét és az anyagszilárdságot.
Vegyél egy
A terület így alakul:
A₀ ≈ 201,1 mm²
és:
201,1 mm² × 900 N/mm² ≈ 181 000 N
vagy nagyjából:
181 kN
Ugyanaz az ISO szabvány.
Körülbelül hatszorosa az erőnek.
Ez a különbség elég nagy ahhoz, hogy a tesztet egy teljesen más gépkapacitás-tartományba helyezzük.
Azt is megmutatja, miért nem elegendőek olyan leírások, mint az ""acélhúzás teszt". Az anyag minősége számít, de a geometria ugyanolyan fontos.
Egy lapos példány esetén ugyanaz az első átmenet logika érvényes:
A₀ = szélesség × vastagság
Ezután:
A₀ × várható húzószilárdság ≈ várható maximális erő
A számításnak reális felső elvárást kell használnia a tesztelt anyagra és példányra vonatkozóan – nem egyszerűen azt a névértéket, amely a legkönnyebben elérhető az adatlapon.
Ezek a példák csak illusztráló berendezésméret-számítások. Ezek nem az ISO 6892-1 által előírt minták méretei, húzószilárdságai vagy elfogadási értékei vannak.

Egy 50 kN keret nem válaszol a terhelés cella kérdésére
Tegyük fel, hogy a legnagyobb példány egy laboratóriumban várhatóan eléri a 42 kN-t.
Egy 50 kN-es keret azonnal relevánsnak tűnik.
De most tegyél fel egy másik kérdést:
Hol zajlik valójában a laboratórium legtöbb tesztje?
Talán a munkaterhelés így néz ki:
A legtöbb napi példány: 8–25 kN
Alkalmi példányok: 35–42 kN
Ez megváltoztatja a berendezés beszélgetését.
A 42 kN érték fontos annak értékelésekor, hogy a keret kapacitása van-e elegendő.
Önmagában nem írja le azt az erőtartományt, amelyen a laboratóriumnak rutinszerűen szüksége van ellenőrizett mérési teljesítményre.
Ezek kapcsolódó döntések, de nem azonosak:
Várható felső erő
→ segít meghatározni a keretkapacitást.
Rutin erő-elosztás
→ segít meghatározni az erőmérési konfigurációt.
Szükséges ellenőrizett mérési tartomány
→ figyelembe kell venni a terhelési cella rendszer kiválasztásánál és ellenőrzésekor.
ISO 7500-1 az ISO szabványa a statikus egytengelyű feszítő/kompressziós tesztgépek erőmérő rendszerének kalibrálására és ellenőrzésére; Az ISO jelenleg a szabványt a mechanikai tesztkatalógusában tünteti fel.
Ez az egyik oka annak, hogy nem szeretünk pusztán maximális erő alapján húzórendszert meghatározni.
Képzelj el két laboratóriumot, amelyeknek mindkettőjüknek szüksége van egy 50 kN-es keretre.
Az ember az idejének nagy részét 5 és 15 kN között tölti.
A másik ideje nagy részét 30 és 45 kN között tölti.
Mechanikailag mindkettő illeszkedhet a keretbe.
Mérési szempontból ezek nem ugyanaz a terhelés.
És egy sokkal nagyobb keret vásárlása sem oldja meg automatikusan a problémát. A gépnévtáblán megjelent nagyobb kapacitás nem helyettesíti a megfelelően kiválasztott és ellenőrizett erőmérési konfigurációt.
Egy jobb RFQ tehát két számot ad:
Mi a legmagasabb erő, amit ésszerűen vársz?
and
Hol tesztelnek valójában a legtöbb példányod?
Ez a két válasz hasznosabb, mint a "50 kN gép szükséges."

Az ügyfélnek Rp0.2-re van szüksége. Most mi legyen?
Eddig főként az erőről beszéltünk.
Ezután az ügyfél hozzáad egy sort az RFQ-hoz:
Szükséges eredmények: Rp0.2, Rm, A.
Most a deformációmérésről kell beszélnünk.
A betöltő cella force-ot ad.
Ezt az erőt az eredeti példány keresztmetszeti területével kombináljuk, és kapjuk a stressz.
De a bizonyítási erősség, mint például Rp0.2, a feszültség és a minta deformációja közötti kapcsolattól függ.
Ez azt jelenti, hogy szükségünk van egy másik mérési csatornára.
Force channel
Load cell
↓
Force
↓
Stress
Strain csatorna
Extensometer
↓
Extension
↓
Strain
Egyesítsük ezeket a csatornákat, és értékelhetjük a releváns stressz-feszültség választ.
Nyilvános ISO 6892-1 tesztelési útmutatója szintén kiemeli a pontos erőmérést és a mintákiterjesztés mérését kulcsfontosságú berendezéskövetelményként a módszer által lefedett tulajdonságok meghatározásakor.
Ezért nem szabad egy általános kiegészítő eszközként kezelni, amelyet egy idézet végére adnak hozzá.
Tudnunk kell, mit várnak el tőle.
Mi a kezdeti mérőhossz?
Milyen törzstartományt kell lefednie?
Milyen eredmények szükségesek?
Marad a mintán jelentős műanyag deformáció miatt, vagy a teszteljárás másként van konfigurálva?
És van még egy kérdés:
Az extensométer csak a mintát méri—vagy a jele irányítja a gépet is?
Ez a kiválasztott tesztsebesség-módszertől függ.

A1 módszer megváltoztatja a vezérlőrendszer követelményét
Itt lehet két olyan gép, amely mindkét ISO 6892-1-et támogatja, szorosabb összehasonlításra szorulhat.
ISO 6892-1 megkülönbözteti a tesztsebesség-szabályozás különböző megközelítéseit. Felszerelés kiválasztásánál a hasznos megkülönböztetés:
A1 módszer
Zárt hurkú deformációs sebesség szabályozás az extensométer jel segítségével.
A2 módszer
Nyitott körű deformációs sebességvezérlés előre kiválasztott vagy állított keresztfejsebességgel.
B módszer
Kontroll a megfelelő régió feszültség rátája alapján.
ZwickRoell ISO 6892-1 műszaki útmutatása az A1-et automatikus, zárt hurkú deformációs sebesség-szabályozásként írja le extensométer visszacsatolással történő visszacsatolással, míg az A2 keresztfej-sebesség megközelítést alkalmaz a szükséges deformációs sebesség eléréséhez.
Ez különösen érdekessé teszi az A1-et felszerelés szempontjából.
A1-ben az extensométer már nem csak a mintát figyeli.
Jele részt vesz a vezérlő hurokban.
Fogalmilag:
Példány deformáció
↓
Extensometer
↓
Mért deformációs sebesség
↓
Controller
↓
Drive / crosshead response
↓
Példány deformáció változásai
és a kör folytatódik.
Ha a tesztprogram megadja az A1-es módszert, akkor a megkérdezés, hogy a szoftver tartalmazza-e "ISO 6892-1" módszert, nem elég.
Azt is szeretnénk tudni, hogy a vezérlő képes lesz-e extensométer visszacsatolást használni a szükséges zárt hurkú deformációs sebességszabályozáshoz.
Az extensometer, vezérlő, hajtásrendszer, markolatok, a minta merevsége és a gép merevsége mind a teljes tesztrendszer viselkedésének részévé válnak.
Van egy anyagoldali bonyodalom is, amit könnyű észrevenni.
A fém nem mindig deformálódik egyenletesen a fadás miatt.
Egyes acélok lokalizált engedési viselkedést mutathatnak. Amikor a deformáció lokalizálódik, egy extenzométer egy meghatározott mérőterületet mér, miközben a példány deformációja nem feltétlenül oszlik egyenletesen az egész párhuzamos hossz mentén.
Ez fontosabbá teszi a minta viselkedése, az extensometer pozíció és a vezérlőválasz közötti kölcsönhatást, mint egy egyszerű szoftveres pipa javasolná.
Más szóval:
"A1-es módszer alkalmas" jellemeznie kell a mérési és vezérlő rendszer viselkedését – nem csupán egy tesztsablon nevét.
Az A2 módszernél a berendezés párbeszéde eltérő, mert a cél deformációs sebesség viselkedését keresztfejsebességgel közelítik meg, nem pedig közvetlenül zárt hurkú extenzométer visszacsatolással. ZwickRoell az A2-t nyílt hurkú deformációs sebesség-szabályozásként írja le, és megjegyzi, hogy előzetes tesztelés/beállítás szükséges a tesztrendszer és a példány merevségének figyelembevételéhez.
A B módszer ismét más.
Itt nem szükséges minden ISO teszt-sebességtáblázatot reprodukálni. A jelenlegi szabványt és az alkalmazandó anyag/termék specifikációt kell felhasználni a tényleges ráták, tűrések és átmenetek meghatározására.
Gépválasztásnál a lényeg egyszerűbb:
Kérdezd meg, hogyan irányítják a tesztet – nemcsak azt, hogy a standard szám megjelenik-e a szoftverben.
Mutasd meg a mintát, mielőtt kiválasztjuk a markolatokat
Egy gép elég erővel bírhat, és mégis használhatatlan a
munkapasztrófon ülő példány számára.Ezért kell a mintás rajznak elérnie a gépbeszállítót, mielőtt a fogás konfigurációja véglegesít.
Vegyünk három gyakori formát.
Lapos példányok
Többre van szükségünk, mint a "sheet" szóra.
Hasznos információk a következők:
width
vastagság
grip-end dimensions
surface condition
expected force
Egy vékony, lapos példány és egy vastag, lemezből származó példány nem feltétlenül okozza ugyanazt az állkapocs követelményt.
Round példányok
Most a kapcsolat geometriája változik.
Ismernünk kell a markolatos átmérőt és a mintávég kialakítását.
Egy egyszerű hengeres vég, menetes vég, vállas példány vagy más geometria eltérő terhelés-bevezetési stratégiához vezethet.
Vezeték- és kis átmérőjű termékek
Wire saját problémákat okoz.
A mintát kontrollálatlan csúszás nélkül kell tartani, de a túlzott helyi érintkezési feszültség egy kis keresztmetszetet károsíthat, mielőtt a tervezett mérőszakaszt megfelelően értékelnék.
Átmérő, felület, anyagszilárdság és várható erő mind számít.
A gép kerete pontosan ugyanaz maradhat, amíg a minta interfésze teljesen megváltozik.
Ezért:
Egy univerzális tesztgép több példánycsaládot is lefedhet. Egy állkapocs pár nem garantálja automatikusan mindet.
Ha egy laboratórium egy kereten tervezi a lemezt, kerek rudakat és vezetéket tesztelni, az az eredeti berendezésspecifikáció része legyen – amit a telepítés után nem fedeznek fel.

A 17,5 kN minta egy 50 kN-es gépen
Most állítsd össze a döntéseket.
Egy ügyfél ezt az RFQ-t küldi:
| Requirement | Customer Information |
|---|---|
| Standard | ISO 6892-1 |
| Anyag | Rozsdamentes acél |
| Példány | Flat |
| Szélesség | 12,5 mm |
| Vastagság | 2,0 mm |
| Várható Rm | 700 MPa |
| Szükséges eredmények | Rp0.2, Rm, A |
| VolumeVolume | 100 példány/nap |
Az első számítás egyszerű.
Eredeti terület:
12.5 × 2.0 = 25 mm²
Kezdeti maximális erőbecslés:
25 mm² × 700 N/mm² = 17 500 N
vagy:
≈ 17,5 kN
papíron egy 50 kN-es keret kényelmesnek tűnik.
Aztán az RFQ többi része is számítani kezd.
Az ügyfélnek szüksége van Rp0.2.
Most szükségünk van egy deformációs mérési stratégiára.
Belső eljárásuk meghatározza A1 módszer.
Most az extensométernek és a vezérlőnek együtt kell működnie a deformációs sebesség-szabályozó rendszer részeként.
A mintás rajz több vastagságot mutat.
Most ellenőriznünk kell, hogy a javasolt állkapcs-elrendezés lefedi-e a teljes példánycsaládot.
Ekkor észrevehetjük:
100 példány/nap.
Mostantól a terhelés, igazítás, markítás és extensométer kezelése a laboratóriumi munkafolyamat részévé válik.
A 17,5 kN számítás helyes volt.
Ez egyszerűen nem volt az egész specifikáció.
Ez a megkülönböztetés azért fontos, mert a gépi idézeteket gyakran szinte teljes egészében a következőképpen hasonlítják össze:
Maximum force
Price
Crosshead speed
Ezek a specifikációk számítanak.
De nem mondják meg, hogy a javasolt rendszer megfelel-e a tényleges tesztnek.
Ebben a példában egy hasznos konfigurációs áttekintés inkább így nézne ki:
17,5 kN várható minta erő
↓
Megerősít felső erő minden fokozat/példányméretben
↓
Map rutin munkatartomány
↓
Erőmérési konfiguráció kiválasztása
↓
Definiáld a lapos példány markolatok
↓
Select extensometer-et
↓
Verify Method A1 vezérlési képesség
↓
Review 100-test/nap handling workflow
Csak akkor van valami közel egy teljes gépspecifikációnk.
A tesztkövetelmény átalakítása gépkonfigurációvá
Az ITM-LAB esetében két releváns univerzális tesztgép tartomány ezen a munkatípus esetén:
RS-8000: 10–50 kN
RS-8000A: 100–300 kN
Ezek frame tartományok, nem automatikus ISO 6892-1 választások.
A korábbi példák egyértelművé teszik a különbséget.
Egy Ø8 mm-es példány egy illusztráló 600 MPa-s értékű erőt adott 30 kN.
Ez olyan tartományba helyezi az alkalmazást, ahol az RS-8000 értékelhető – de nem fejezi be automatikusan a konfigurációt.
A mi Ø16 mm / 900 MPa példánk körülbelül 181 kN.
Ez az erőigényt a nagyobb kapacitású tartományba helyezi, ahol RS-8000A konfiguráció is értékelhető.
Ismétlem, a számítás csak a kezdet.
A képkockakapacitás után még mindig szükségünk van:
Load cell
Grips
Extensometer
Control method
Utazás / teszttér
Példánytartomány
Napi munkafolyamat
Steel nem jelenti automatikusan az RS-8000A-t.
Az alumínium nem jelenti automatikusan RS-8000-et.
A példány dönt el az erőről.
A szükséges eredmények döntik el a mérési rendszer nagy részét.
A tesztmódszer befolyásolja a vezérlőrendszert.
Csak azután válik értelmessé a gépmodell, amikor ezek a darabok definiálták.
Mit kell küldeni ISO 6892-1 RFQ-val?
Hosszú laboratóriumi specifikáció nem szükséges.
Egy hasznos mintarajz általában több bekezdésnél több általános követelményt is elmond.
Kezdeti konfigurációhoz küldjük:
- anyag és fokozat;
- product form;
- mintarajz;
- szélesség és vastagság, vagy átmérő;
- várható húzószilárdság;
- várható felső teszterő, ha már ismert;
- required eredmények, mint például Rp0.2, ReH/ReL, Rm és A;
- A1, A2 vagy B módszer, ha az eljárásod megadja;
- gauge length / extensometer követelmény;
- legkisebb és legnagyobb példánycsalád;
- napi közelítő tesztek.
Ha nem ismeri a várható erőt, küldje el az anyagspecifikációt és a mintás rajzot.
Ez elegendő információt ad a számítás elindításához, nem pedig a szabványos számból tippelni.
ISO 6892-1 Húzódóteszt rendszer kiválasztási úti térképe

ISO 6892-1 Húzóműtesztelő gép GYIK
Milyen gépkapacitásra van szükségem az ISO 6892-1-hez?
Az ISO 6892-1-hez nincs egyetlen gépkapacitás.
Kezdeti méretmeghatározáshoz becsüld meg a várható felső minta erőt az eredeti keresztmetszeti területtől és a várható húzószilárdságtól:
Várható erő ≈ A₀ × várható húzószilárdság
Ezután fontoljuk meg a normál munkaerő-tartományt, a tehercella konfigurációját, a markolakat, a kiterjesztőmérőt, a szükséges vezérlőmódszert és a minták családját, mielőtt véglegesítik a gépet.
Szükségem van extensométerre ISO 6892-1-hez?
Ez attól függ, milyen tulajdonságokat és a tesztprogram által megkövetelt vezérlési módszert alkalmaz.
Ahol a minták deformációját kell mérni a deformációfüggő tulajdonságok meghatározására, megfelelő extensométer válik a mérőrendszer részévé. Az A1-es módszernél az extenzométer jelét zárt hurkú deformációs sebesség szabályozására is használják.
A helyes extensométer tehát olyan tényezőktől függ, mint a mérő hossza, mérési távolság, szükséges eredmény és irányítási stratégia.
Mi a különbség az ISO 6892-1 A1, A2 és B módszer között?
Berendezés-kiválasztási szempontból az A1-es módszer zárt hurkú deformációs sebesség-szabályozást alkalmaz extensométer visszacsatolással. Az A2-es módszer nyitott hurkú deformációs sebesség megközelítés, amely keresztfejsebességet alkalmaz, míg a B módszer a megfelelő terület feszültségi rátája alapján irányítja a tesztet.
A jelenlegi szabványt kell használni a tényleges sebességekre, tűrésekre és fokozatváltásokra.
Hogyan becsülhetem meg a húzóerőt gép kiválasztása előtt?
Első átlépési berendezés becsléséhez:
Várható maximális erő ≈ eredeti keresztmetszeti terület × várható húzószilárdság
Egy kör példány esetén:
A₀ = πd² / 4
Egy téglalap alakú példány esetén:
A₀ = szélesség × vastagság
Használj megfelelő felső elvárást az anyagra és a tesztelt példány tartományára. Az eredmény egy berendezésméret-becslés lesz, nem helyettesíti az ISO teszteljárást.
Képes egy húzótesztelő gép lapos, kerek és huzalmintákat tesztelni?
Potenciálisan igen—feltéve, hogy a váz, erőmérő rendszer, az utazás és egyéb gépkövetelmények lefedik a teljes tesztprogramot.
A fogás elrendezése még változhat a példánycsaládok között. A lapos minták, a kerek minták és a drótok eltérő érintkezési geometriát és eltérő kockázatot mutatnak a csúszás vagy helyi károsodás kockázatával.
Az ISO 6892-1 és az ASTM E8/E8M cserélhetők?
No. Mindkettő fémes anyagok húzószervizsgálatával foglalkozik, de különálló szabványok, és nem szabad felcserélhető eljárásként kezelni őket.
Ha egy projekt megadja az ASTM E8/E8M-et, konfigurálja és hajtsa végre a tesztet az alkalmazandó ASTM előírások szerint. Ha az ISO 6892-1-et jelöli, használd az ISO módszert.
Mindkét rendszerrel dolgozó laboratóriumok számára ez egy újabb ok, hogy meghatározzák a szükséges szabványokat a szoftver, extenzómetria és teszteljárások konfigurálása előtt.
a szabvány határozza meg a tesztet. A példány határozza meg a rendszert.
Lekérdezés egy ISO 6892-1 húzótesztgépre hangzik.
Egy berendezésmérnök számára ez a beszélgetés kezdete.
Még meg kell néznünk a példányt.
Innen a kiválasztási út sokkal világosabbá válik:
Specimen Geometry
↓
Várható erő
↓
Rutin munkatartomány
↓
Load cell
↓
Grips
↓
Szükséges eredmények
↓
Extensometer
↓
Control Method
↓
Machine
Ez a sorrend megakadályozza a gyakori hibát: először a maximális kapacitásból választanak univerzális tesztgépet, majd utána próbálják a tényleges tesztet beilleszteni.
Ha ISO 6892-1 rendszert tervez, küldje el nekünk a mintarajzot, anyagminőséget, várható húzószilárdságot, szükséges eredményeket, tesztsebesség-módszert és napi tesztmennyiséget.
Ezek a részletek sokkal hasznosabbak a tesztrendszer konfigurálásához, mint a szabványos szám.
