
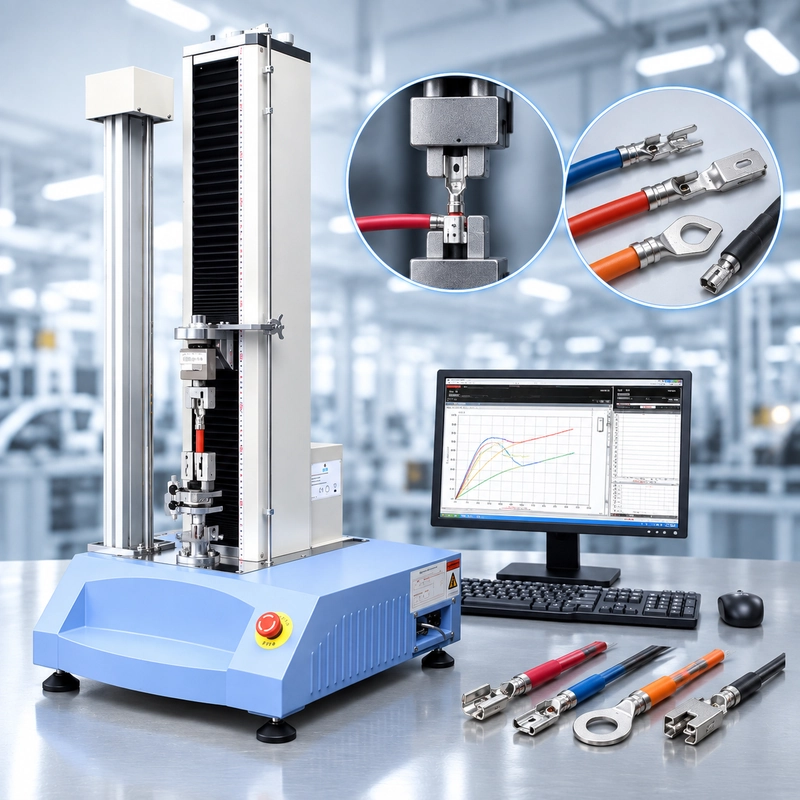
Egy autóipari kötet beszállítónak szüksége van egy húzóerő-állomásra 0,35 mm²-es jelvezetékhez, 2,5 mm² áramkörhöz és tucatnyi terminálcsaládhoz. A minőségellenőrzés napi körülbelül 400 tesztet vár el.
Eleinte ez egyszerű húzógép-kérésnek tűnik.
A maximális erő könnyen ellenőrizhető. A nehezebb kérdések az, mi történik a gép körül: hány terminálgeometriát kell betölteniük az operátoroknak, hol esik a normál húzóerők, hogy a minták következetesen helyezkednek el az operátorok között, és milyen gyorsan tud az állomás egyik terminálcsaládról a másikra átlépni anélkül, hogy tesztváltozatot okozna.
Ezért nem szabad egy autóvezeték-köteg húzási tesztet egyetlen szám köré szervezni, mint például "500 N szükséges."
a harness program és annak minőségellenőrzési munkafolyamata köré kell tervezni.
Az autóipari kötet húzóereje nem egyetlen teszt
Egy kész vezetékköteg több mechanikai interfészt tartalmaz, amelyeket meg lehet húzni.
A vezetőt egy terminálhoz szorítják. A terminál egy csatlakozóházban van. Egy vezeték vagy kábel áthaladhat egy feszültségcsökkentő funkción. A két csatlakozó fél is tartalmazhat meghatározott párosítási vagy kikapcsolási követelményeket.
Összes ezek közül informálisan "pull tesztnek" nevezhető, de mechanikailag eltérőek.
| Test Interface | Mit értékelnek? | Fő beállítási szempont |
|---|---|---|
| Wire → crimp terminál | A szorított kapcsolat mechanikai integritása | Rögzítő terminál és fogaló | vezető
| Terminal → ház | Kapcsolattartás | Támogatás a lakhatás és a kapcsolat elérése |
| Vezeték/kábel → feszültségmentesítés | Assembly kihúzó-ellenállás | Támogatja a csatlakozót vagy assembly helyesen |
| Connector → connector | Szétválasztás / párosítás viselkedése | Tartsd mindkét csatlakozó felét a kívánt tengelyen |
Autóipari kötetgyártásnál a vezetőtől terminálig húzó teszt gyakori minőségellenőrzési alkalmazás. Ez a cikk a gyártási környezetre koncentrál, nem pedig minden csatlakozó húzási tesztet ugyanazon eljárásként kezelni.
Ha a követelmény egy egyes vezető-terminál kapcsolat mechanikájára vonatkozik, akkor a Crimp Pull Test Guide Guide alaposabban vizsgálja a krimp fixturokat, a munkaerő tartományát és a meghibásodási viselkedést.

a program követelményével kezdje, nem általános erőtábla
Az egyik legegyszerűbb hiba a QC használatában, ha univerzális erőértéket keresünk.
Egy minőségmérnök belép:
0,5 mm² vezetékhúzási erő követelmény
és gyorsan megtalálja a minimum értékeket tartalmazó táblákat.
A szám hasznosnak tűnhet. Ez nem jelenti azt, hogy a gyártó heveder vezérlőtervébe tartozik.
Egy autóipari program szabályozható egy ügyfél- vagy OEM-követelmény, terminálrendszer specifikációja, kötetrajz, belső vezérlőterv vagy egy releváns alkatrészteszt módszer által. Az egyik terminálcsaládra vonatkozó követelményt nem szabad automatikusan átruházni egy másikra, mert a vezető keresztmetszete hasonló.
IEC 60352-2 például a forrasztás nélküli gyűrött kapcsolatokat kezeli a meghatározott hatókörén belül. Az autóipari programok ügyfél-, OEM- vagy iparágspecifikus követelményeket is alkalmazhatnak. Ezért a vizsgált kapcsolat tényleges vonatkoztatásához szükséges az irányító dokumentumot megerősíteni.
Van egy gyakorlati különbség, amit érdemes tisztázni:
A tesztmódszer határozza meg, hogyan teszteljük a mintát. A termékkövetelmény határozza meg, mit kell elérnie ennek a kapcsolatnak.
Lehet, hogy nem ugyanabból a dokumentumból származnak.
Húzóerő állomás konfigurálása előtt hozzuk létre a láncot:
Jármű / Ügyfélprogram → kötet vagy csatlakozó követelmény → vezeték + terminál kombináció → alkalmazható tesztmódszer → QC korlát
Ez biztonságosabb, mint egy általános vezeték-méret-versus erő táblázattal kezdeni, és visszafelé haladni.

egy átmenő eredmény még mindig elrejtheti a folyamat driftjét
A pull tesztet gyakran egyszerű döntésként kezelik:
PASS / FAIL
Ez a döntés szükséges, de egy sorozat a gyártási eredmények elárulhatja a második történetet.
Vegyünk egy terminálcsaládot, amely általában ilyen eredményeket ad, mint:
96 / 98 / 94 / 101 / 97 / 95 N
Később ugyanaz a folyamat visszatér:
91 / 88 / 84 / 81 / 78 / 76 N
Tegyük fel, hogy a megadott minimum 70 N.
Minden példány még mindig átmegy.
A tendenciát azonban nehéz figyelmen kívül hagyni.
Egy minőségi mérnöknek most már oka van arra, hogy megvizsgálja a folyamatot, mielőtt megvárná, amíg az első példány átlépi a visszautasítási határt.
A pull teszt önmagában nem tudja azonosítani az okok gyökerét. Nem tudja, hogy a változás a krimp magasságából, a szalag hosszából, vezetőállásból, sérült húrokból, csatlakozó táplálásból, szerszámok állapotából vagy az anyag változásából származott-e.
Amit ez mutathat, az az, hogy a folyamat mechanikai kimenete elmozdult.
egyetlen eredmény így válaszol:
Megfelelt-e ez a példány a követelménynek?
Egy eredménysorozat további kérdést vethet fel:
Ez a folyamat még mindig úgy viselkedik, ahogy szokott?
Egy autóipari kötetvezeték esetén, amely sok összeszorított kapcsolatot eredményez, ez a második kérdés ugyanolyan értékes lehet, mint az egyéni átmenés/bukás döntés.

A húzási erő logikusabb, ha a krimp folyamattal olvasható
.A húzóerő nem várható el, hogy mindent megmagyarázzon a krimp minőségéről.
Ez egy romboló mechanikai ellenőrzés. Megmutatja a mérnöknek, hogyan viselkedett a kész kapcsolat betöltéskor, de nem magyarázza meg közvetlenül, miért viselkedett így a csatlakozás.
Tegyük fel, hogy az átlagos húzóerő csökken több gyártótétel alatt. A következő vizsgálat magában foglalhatja a krimp magasságát, a szalag hosszát, a vezető pozícióját, a szál állapotát, a végek elhelyezését és a szerszámok állapotát.
Ezzel szemben az egydimenziós folyamatellenőrzés a vezérlő határokon belül maradhat, miközben egy mechanikus trend elkezd mozogni.
Egyik megfigyelés sem helyettesíti automatikusan a másikat.
Ezért válik hasznosabbá a termelési húzóerő adatok, amikor azokat a releváns krimp-folyamat információival együtt lehet értelmezni. Egy stabil vezérlőterv kombinálhatja a mechanikai tesztelést a rendszerhez illeszkedő dimenziós, vizuális és folyamatellenőrzésekkel.
A pull test egy ablakot jelent a folyamatba, nem maga az egész folyamat.
Ez is ok arra, hogy értelmes tesztrekordokat tartsunk meg, ahelyett, hogy minden mérést zöld PASS mutatóvá redukálnánk.
Egy minőségbiztosítási állomás, sok terminálcsalád
Egy fejlesztő laboratórium, amely egyetlen terminált tesztel, optimalizálhatja az adott terminál körül lévő mindent.
Egy kötetgyárnak más problémája van.
Ugyanaz a QC állomás kaphat reggel kis nyitott hordós kontaktokat, később a váltás során gyűrűs terminálokat, és egy másik kötetprogramból nagyobb teljesítményt kaphat.
A húzószerkezetet nem feltétlenül kell megváltoztatni.
A terminál rögzítése gyakran így van.
Gyűrű terminál megfelelő tűvel található. Egy kis érintkezés esetén hézes rögzítőt igényelhet. Egy lapátvégnek olyan tartóra van szüksége, amely illeszkedik a geometriájához. A nagyobb kapcsolatok eltérő rögzítést és eltérő hasznos erőtartományt igényelhetnek.
Tizenkét terminálcsalád nem jelenti automatikusan tizenkét teljesen független szerelvény-összeállítást.
A fix-tervezés során hasonló véggeometriák is felülvizsgálhatók, hogy megállapítsuk, megoszthatják-e rögzítőszerkezetet, rögzítő koncepciót vagy cserélhető beillesztést. A cél nem az, hogy minden terméket egy "univerzális" rögzítésbe kényszerítsünk. Ez azért van, hogy elkerüljék a felesleges átváltásokat, miközben minden terminált ismételten helyezzük.
Ez megváltoztatja a berendezés kérdését:
Melyik gép tudja lehúzni ezt a terminált?
to:
Hány terminálcsaládot kell támogatnia ennek az állomásnak, és milyen gyorsan tudnak az operátorok közöttük átmozdulni anélkül, hogy a tesztfeltétel megváltozna?
Egy fejlesztő pad esetében néhány plusz másodperc fix-módosítás nem feltétlenül számít.
Naponta több száz példánynál igen.

Miért változtatja meg az operátor beállítása az eredményt
Az A operátor teljesen a lámpaleállító mellett ülteti a terminált.
B operátor a következő példányt kissé előrébb hagyja.
Egy vezeték függőlegesen fut be a markolóba. Egy másik kis szögből lép be. Egy operátor következetes szabad hosszt hagy; a másik közelebb kerül a csatlakozóhoz, amikor a rendelkezésre álló vezeték rövid.
Ezek a különbségek egyike sem tűnik drámaiannak a műhelyen.
Együtt kiszélesíthetik a tesztadatok szétszórását.
Az ismétlhetőség tehát részben az erőmérő rendszer tulajdonsága, részben pedig a specimen loading.
A terminált nem kell bekötni anélkül, hogy nem okozna akaratlan hajlítási állapotot. A vezetőnek követnie kell a tervezett húzótengelyt. A drótmarolónak elegendő tartási erőre van szüksége ahhoz, hogy megakadályozza a csúszást anélkül, hogy idő előtt meghibásodna az állkapcsán.
Ismétlődő gyártási teszteléshez a rögzítőnek segítenie kell a kezelőnek megtalálni a kívánt pozíciót, nem pedig kizárólag a tapasztalatra támaszkodni.
Ez jelenthet pozitív üléspozíciót, megfelelő helyet vagy betétet, könnyebb hozzáférést a terminál körül, vagy ismételhető módot a szabad vezeték hosszának meghatározására.
Amikor váratlanul alacsony érték jelenik meg, a példány megérdemli, hogy megnézze, mielőtt bárki elkezdi igazítani a krimpelési folyamatot.
A vezető húzott a terminálról? Eltört a vezeték? Mozdult a markolatos belsejében? Megfordult a terminál? A húzás láthatóan nem volt tengelytől?
A markolatos csúszás által generált érték tesztbeállítási probléma, nem pedig gyenge termelési csavarás bizonyítéka.

Egy tesztállomásnak több hasznos erőtartománya
lehetGépkapacitás egy kérdésre válaszol:
Képes a képkocka elegendő erőt alkalmazni?
Nem válaszol teljesen más kérdésre:
Ez a megfelelő mérési konfiguráció mindenhez, amit tesztelünk?
Vegyünk egy kábellaboratóriumot, amely több kapcsolati családot fed le. Csak felszereléstervezési célokra képzeljük el a következő munkaterületeket:
| Product Group | Illusztráló Várható Munkaerő |
|---|---|
| Kis jelterminálok | 50–100 N |
| Medium terminálcsalád | 150–300 N |
| Nagyobb kapcsolat | 400–800 N |
Ezek a illusztráló berendezés-kiválasztási értékek, nem autós elfogadási követelmények.
Tegyük fel, hogy a napi mintavétel 150 N alá esik, míg egy sokkal kisebb csoport többszörösen magasabbra esik.
Ha a mérési rendszert kizárólag a legnagyobb példány alapján választjuk ki, az elfelejtheti el, hol tölti a gép munkanapjának nagy része.
Egy jobb vita tartalmazza a legkisebb érdeklődő erőt, az egyes terminálcsaládok normál működési tartományát, a legmagasabb várható tényleges erőt és az egyes tartományban végzett tesztek számát.
A terjedéstől függően a laboratórium értékelheti, hogy egy terhelési cella konfiguráció megfelelő-e, vagy más mérési tartományokat kellene-e figyelembe venni.
Hasznos bemenet itt a várható tényleges munkaerő, nem csupán a rajzon kinyomtatott minimális átmenőérték.

Napi 500 tesztnél a minta kezelése a specifikáció részévé
válikEgy tesztállomás, amelyet naponta húszszor használnak, elviseli néhány kínos lépést.
Napi ötszáz teszt esetén ugyanazok a lépések gyártási idővé válnak.
Egy teljes ciklus többet, mint keresztfej mozgást:
Példány azonosítása → Feltöltés terminál → Fogasz és igazítsd a vezetéket → Futtatd tesztet → Távolítsd el a mintát → Osztályozd az eredményt → Rögzítsd az
adatokatKépzeld el, hogy a betöltés és pozicionálás 30 másodpercet igényel egy példányonként.
500 teszt összességében ez önmagában több mint négy óra kezelést jelent.
A folyamatot csak 10 másodperccel csökkentjük mintánként, és nagyjából 83 perc eltűnik a napi terhelésből.
Ezért nem mindig a leghatékonyabb módja a tesztsebesség növelésének.
Nagy volumenű kábelkábelek minőségbiztosításában a gyakorlati előnyök a könnyebb terminálhoz való hozzáférésből, gyorsabb lámpatestcseréből, ismételhető pozicionálásból, kényelmes markolatok kezeléséből és kevesebb kézi eredménykezelésből származhatnak.
A legjobb gyártási beállítás nem feltétlenül az, ami a leggyorsabban mozog.
Ez az, amely eltávolítja a felesleges munkát az egész tesztciklusból anélkül, hogy veszélyeztetné a teszthelyzetet.

Az RS-8010A konfigurálása az autóipari kábelkábelhez
Sok autóipari vezetékköteg húzási alkalmazásnál a szükséges erők viszonylag alacsonyak a szerkezeti húzótestekhez képest.
The ITM-LAB RS-8010A Servo Control Universal Testing Machine, amely kapacitásban érhető el 50 N és 5 kN között, ezért platformként értékelhető sok terminál és kötél húzóerő értékelésére alkalmazások.
Azonban a gépmodell önmagában történő megjelölése nem határozza meg a tesztrendszert.
Vezető-terminál alkalmazásban a konfiguráció kombinálhatja a megfelelő terhelési cellát vezeték fogattal és egy rögzítővel, amely illeszkedik a terminál geometriájához. A rendelkezésre álló teszthelynek és az utazásnak is illeszkednie kell a mintához.
Ha több terminálcsalád osztozik ugyanazon állomáson, a lámpa-hozzáférést és a váltást egyszerre kell figyelembe venni az erőtartománysal.
A szükséges adatok is változhatnak.
Egy gyártóállomásnak elsősorban szüksége lehet csúcserő és pass/failure információra. A fejlesztés, folyamatellenőrzés vagy hibakeresési munka hasznos lehet az erő-elmozdulási görbe és a megfigyelt hibaviselkedés megtartásából.
Például:
Terminal A — 96 N — PASS — vezető kihúzása
több diagnosztikai információt tartalmaz, mint amennyi:
Terminal A — PASS
Ez nem jelenti azt, hogy minden kötetsornak bonyolult adatrendszerre van szüksége. Ez azt jelenti, hogy a szükséges kimenetet meg kell határozni, mielőtt az állomást konfigurálják.
Alacsony erővel rendelkező kábel minőségbiztosítási állomás esetén az RS-8010A értékelhető a megfelelő terhelési cella, huzalfogás, terminálrögzítés és tesztmódszer. Többterminálos programok esetén a rögzítőcserét és az operátor munkafolyamatát ugyanannak a konfigurációnak kell tekinteni, nem pedig a gép már kiválasztása után.
A Real Automotive Harness RFQ
Vegyük ezt a kérést:
| Requirement | Customer Information |
|---|---|
| Application | Autóipari vezetékköteg gyártás minőségellenőrzése |
| Vezeték méretek | 0,35 / 0,5 / 0,75 / 1,5 / 2,5 mm² |
| Terminálcsaládok | 12 |
| Napi tesztmennyiség | 350–500 példány |
| Szükséges kimenet | Csúcserő + pass/fail |
| Követelmény | Ügyfélspecifikáció |
| Preferált beállítás | Egy tesztállomás |
Elegendő információ van az alkalmazás megértéséhez.
Még nincs elég az állomás megfelelő konfigurálásához.
A következő hasznos dokumentum gyakran nem egy másik gépspecifikáció.
Ez a terminal lista.
| Terminal PN | Wire Size | Minimum követelmény | Várható munkaerő | Tesztek / nap | Rajz / Sample |
|---|---|---|---|---|---|
| T-001 | 0,35 mm² | Customer Spec | A megerősítés | 120 | Elérhető |
| T-002 | 0,50 mm² | Customer Spec | A megerősítés | érdekében180 | Elérhető |
| T-003 | 1,50 mm² | Customer Spec | A megerősítés | 80 | Elérhető |
| T-004 | 2,50 mm² | Customer Spec | A megerősítés | 40 | Elérhető |
Most sokkal konkrétabb lesz a berendezés vitája.
Ha a legtöbb terminálcsalád hasonló alacsony erős viselkedést mutat, míg csak néhányan igényelnek jelentősen nagyobb erőket, akkor a terheléssejt-stratégia ezen eloszlás köré értékelhető.
Ha több terminál hasonló geometriával rendelkezik, a korlátozási stratégia áttekinthető közös komponensek vagy cserélhető betétek esetén.
Ha az állomástól elvárják, hogy naponta 500 példányt dolgozz fel, a betöltés, a szerelvényváltás és az adatkezelés mérhető részei lesznek a projektnek.
Ez az információ, amely szükséges ahhoz, hogy egy általános pull teszterről egy hasznos gyártási tesztállomásra lépjünk.
Mit kell küldeni, mielőtt kötetet vonzó rendszer kérnének
Egy új autóipari kötet projekt esetén add meg azokat az információkat, amelyek meghatározzák a gyártási alkalmazást, ne csak a maximális gépkapacitást.
A leghasznosabb bemenetek:
- vezeték méretek és vezetőtípusok;
- terminal part numbers;
- terminál rajzok vagy kész minták;
- alkalmazható ügyfél/OEM/termék követelmény;
- alkalmazható tesztmódszer;
- minimum meghatározott erő;
- várható tényleges munkaerő-tartomány;
- required tesztsebesség;
- terminálcsaládok száma;
- napi közelítő tesztek;
- required tesztkimenet és nyomon követhetőség.
Ha több terminál osztja meg az állomást, különösen hasznos egy táblázat, amely tartalmazza terminal alkatrészszámot, vezeték méretét, meghatározott minimumot, várható munkaerőt és napi mennyiséget.
A fizikai terminálok vagy kész krimp minták értékesek a rögzítés értékelésekor. A rögzítő geometria nem határozható meg megbízhatóan kizárólag egy erőértéktől.
Autóipari vezetékköteg húzóerős tesztrendszer kiválasztási úti térképe

Autóipari vezetékköteg húzóerő tesztelés GYIK
Milyen húzóerő-teszteket használnak autóipari vezetékkötereken?
"Húzóerő" több mechanikai interfészre utalhat, beleértve a vezető-csatlakozó rángatási szilárdságot, a csatlakozóházban lévő terminális megtartást, valamint a feszültség-oldó vagy összehúzás tesztjét. A csatlakozó összekötése vagy kikapcsolódási erő egy másik mechanikailag eltérő mérőszám.
Ezért az interfészt azonosítani kell a rögzítő vagy teszteljárás kiválasztása előtt.
a vezetékköteg húzóteszt ugyanaz, mint a krimp pull teszt?
Nem feltétlenül.
Egy krimp pull teszt kifejezetten a vezető-terminál kapcsolatot tölti be. A vezetékköteg húzási tesztelése egy tágabb leírás, és magában foglalhat más mechanikai interfészeket is a szerkezeten belül.
Gyártási krimp minőségellenőrzésnél általában a vezető-terminál kapcsolat az érdekes felület.
Mennyi húzóerőt kell elviselnie egy autós terminálnak?
Nincs egyetlen erőérték, ami minden adott vezetékméretű autóterminálra vonatkozik.
Az elfogadási követelménynek a tényleges vezető, terminál és kötet programját szabályozó specifikációból kell származnia. Egy általános online erőszaktáblát nem szabad helyettesíteni ezen követelménynek anélkül, hogy megerősítenék annak alkalmazhatóságát.
Használható-e a húzóerő a krimp minőségének monitorozására?
Igen, a húzóerő adatok hasznos mechanikai minőségellenőrzési információkat nyújthatnak, és idővel feltárhatják a folyamatviselkedés változásait.
Magától nem azonosítja a változás gyökérokát. Váratlan trendeket is vizsgálni kell a krimp magassága, vezetőpozíció, a szál állapota, a terminális pozíció, a szerszámok állapota és egyéb releváns folyamatinformációk mellett.
Miért kapnak különböző operátorok néha eltérő húzóerő-eredményt?
A terminális ülés, a fogalompozíció, a szabad példány hossza, a vég elforgatása és a húzótengely igazítása eltérést okozhat.
Egy gyártószerkezetnek a tervezett példánypozíciót a lehető legtöbbször ismételhetővé kell tennie, így az eredmény kevésbé függ az egyéni operátor technikájától.
Hogyan válasszam tehercellát az autós kábel húzó teszthez?
Kezdjük a várható tényleges munkaerő-tartománysal, nem csak a minimális elfogadási értékkel vagy maximális képkockakapacitással.
Egy több terminálcsaládot lefedő állomás esetén térképezze fel a várható erőtartományt és a napi mennyiséget minden család számára. Ez segít meghatározni, hol történik a legtöbb mérés, és hogy egy terheléssejt-tartomány megfelelő-e az egész program számára.
Milyen információ szükséges egy autós vezetékköteg húzógép kiválasztásához?
Megadja a vezetékméreteket, vezetőtípusokat, terminál alkatrészszámokat vagy rajzokat, az alkalmazandó tesztkövetelményeket, a megadott minimális erőket, a várható tényleges erőtartományokat, a tesztsebességet, a terminálcsaládok számát és a napi mintamennyiséget.
A kész krimp minták különösen hasznosak, amikor a terminál rögzítőt kell értékelni.
Jobb keder építése QC állomás
Az autóipari vezetékköteg húzóteszt projekt legegyszerűbb része gyakran az, hogy megerősítik, hogy a húzószerkezet elegendő kapacitással rendelkezik.
A gyártási részletek határozzák meg, hogy az állomás továbbra is jól fog működni több száz példány, több terminálcsere és több operátor után.
Egy hasznos rendszernek be kell fogadnia a ténylegesen gyártott terminálcsaládokat, meg kell mérnie, hol jelentkeznek a valódi húzóerők, következetesen tartania a mintákat, és áthaladni a szükséges mintamennyiségen anélkül, hogy a minta terhelése szűk keresztmetszetbe kerülne.
Az eredmény is hasznos lehet. Egyetlen PASS eredmény egy példányt igazol. A változó húzóerő-trend korai okot adhat a minőségi csapatnak a gyártási folyamat ellenőrzésére.
Sok alacsonyabb erős autóterminál alkalmazáshoz the ITM-LAB RS-8010A, elérhető 50 N és 5 kN között elérhető, szolgálhat tesztplatformként. A végső konfiguráció továbbra is függ a terhelési cellától, a vezetékfogástól, a terminálrögzítőtől, a rendelkezésre álló teszthelytől, a megfelelő tesztelési módszertől és a gyártási munkafolyamattól.
Ha autókábel minőségbiztosítási állomást tervezel, küldd el az ITM-LAB-nak a terminállistát, vezetékméret-tartományt, terminálrajzokat vagy kész mintákat, szabályozó követelményeket, várható húzóerő-tartományokat és napi teszteket.
Ezekkel a részletekkel az ITM-LAB értékelheti a terhelési cella-tartományt, a vezetékfogást, a terminális rögzítést és az RS-8010A konfigurációt a tényleges kötet program körül.
