
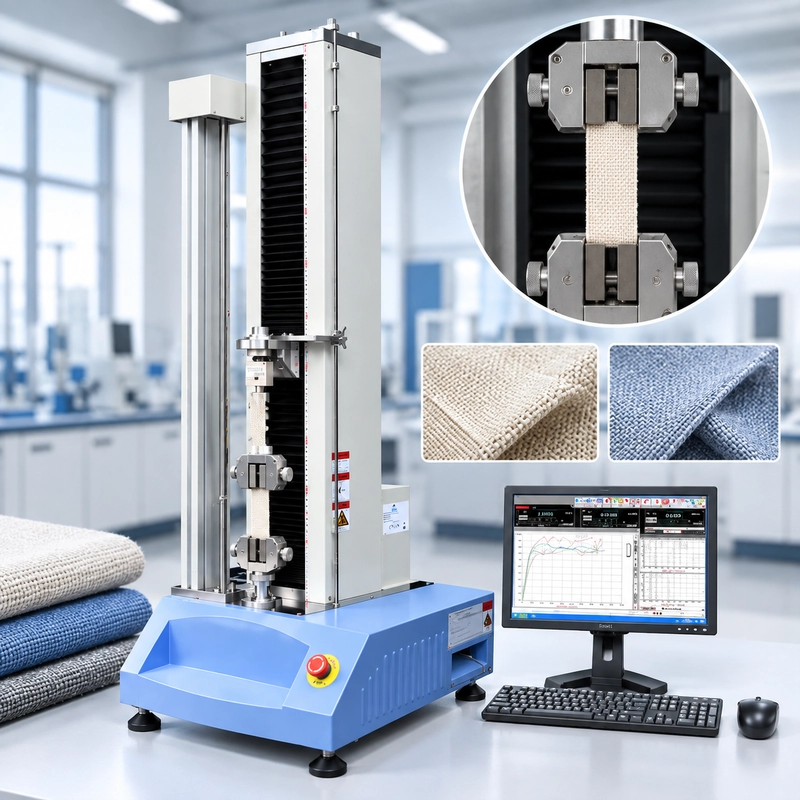
Egy szőtt szövet törik meg 420 N.
A következő példány eléri a 487 N-t.
A harmadik a felső állkapcs mellett 391 N-nél meghibásodik.
A fabric inkonzisztens?
Talán. De mielőtt az anyagot hibáztatnád, nézd meg a tesztfelállást.
Egy példány esett el. Egy másik talán kissé tengelytől eltérő módon lépett be a markolatokon. A harmadik sérült lehetett ott, ahol az állkapcs érintkezett az anyaggal. És ha a laboratórium valahol útközben átváltott a 25 mm-es raveled szalagról 50 mm-re, a minták nem közvetlenül egyenértékűek.
Ez teszi érdekesebbé a szövethúzás tesztelését, mint ahogy azt a végső erőszám sugallja.
A jelenlegi ASTM D5035-11(2024) lefeküdt és vágószalagos eljárásokat tartalmaz a törési erő és megnyúlás meghatározására. A raveled-csíkos eljárás a szőtt anyagokra vonatkozik, míg a vágott csíkos eljárás olyan anyagokat fed le, mint a nem szőtt, filcsel, mártott és bevont anyagok. A módszer vizes tesztelést is lehetővé tett.
De önmagában a szabványos szám nem mondja meg, hogyan kell beállítani a tesztrendszert.
Még praktikusabb kérdésekre is választ kell adnod:
Milyen szövetépítést tesztelsz? Merre? Hogyan kell előkészíteni a csíkot? Hol fog a példány ténylegesen eltörni az erő szempontjából? Hogyan fogod tartani anélkül, hogy csúszna vagy állkapcs sérülést okozna? És mennyi hosszabbításra van szükség a szakadás előtt?
Ezek a kérdések a gépkapacitás előtt kellene felmerülni.
Mit mér valójában az ASTM D5035
Az ASTM D5035-öt gyakran láthatod online, mint szövet húzószilárdsági tesztje.
Ez érthető keresési nyelv, de elmoshatja a fontos különbséget.
ASTM D5035 kifejezetten a törési erővel és nyúlódással foglalkozik csíkmintával.
Tegyük fel, hogy a teszt a következőket ad:
Breaking Force = 680 N
Ez az eredmény leírja a tesztkörülmények között a meghatározott szövetcsík által hordozott erőt.
Ez nem automatikusan anyaghúzóerő az MPa-ban.
Ezt a különbséget könnyen elveszítheted, ha hozzászoksz fémek vagy műanyagok teszteléséhez, ahol az erőt általában az eredeti példány keresztmetszeti területével osztják el a húzófeszültség kiszámítására.
A Fabric más. Ez fonalokból, szálakból, bevonatokból vagy kötött anyagból álló szerkezeti összeállítás. A szerkezete a mechanikai válasz része.
Egy szőtt anyagnál a teszt nem csupán arról van szó, hogy mennyire erős a rostanyag. Egy meghatározott fonalpopulációt tölt be, miközben ezek a fonalak kölcsönhatásba lépnek a szövet szerkezetében.
ASTM megjegyzi, hogy a raveled-csík eredmények hasznosak lehetnek a fonalok hatékony szilárdságának összehasonlításához a fonalban belül a szöveten kívüli fonalok együttes
szilárdságával.Tehát tartsuk a nyelvet pontosan a következőként:
Erő a megszakításnál egy erő eredménye.
Ne alakítsd át általános MPa értékké csak azért, mert a teszt húzógépen történt.

Raveled Strip vagy Cut Strip?
Ez a döntés a terhelési cella kiválasztása előtt születik.
ASTM D5035 tartalmazza mind a raveled-strip és cut-strip eljárásokat, de ezek nem csupán két kényelmes módja ugyanaznak a minta előkészítésének.
Szőtt anyagnál a raveled-csíkos eljárás a normál útvonal. Az élfonalakokat eltávolítják, amíg a kívánt példányszélesség meg nem teljesül.
Ez egy meghatározott fonalcsoportot hagy a tesztcsíkon keresztül.
A vágószalag eljárást olyan anyagokra használják, mint nem szőtt, filcsel, mártott és bevonatos anyagok, valamint néhány olyan szőtt anyag, amelyeket nem lehet könnyen szétbontani. Az ASTM óvatos a vágószalagos eljárás alkalmazásától olyan anyagoknál, amelyeket megfelelően lehet lebontani, mert a széles fonalak a tesztelés során továbbra is kioldódhatnak.
Ez a megkülönböztetés nagyon fizikálissá válik, ha kezeljük a mintákat.
Egy szőtt szalag, amelynek szélei szabályozott, raveled széleivel és közvetlenül a szélességre vágott nem szőtt csík, a laboratórium minden részén hasonlóan nézhet. Mechanikailag nem ugyanaz a példány.
Ezért egy berendezési lekérdezés, amely így kezdődik:
ASTM D5035 húzótesztelőre van szükségünk.
még szüksége van egy további kérdésre:
Milyen szövetet tesztelsz?

Egy szövet két nagyon eltérő eredményt adhat
Egy szőtt szövetnek nem feltétlenül van egyetlen univerzális "törése".
Irány számít.
Vegyél mintákat a warp irányban, és egy fonalrendszert töltünk be. A mintavételi irányt forgatni és a kitöltés – vagy a vetülék – irányába tesztelni, a válasz egészen más lehet.
Például képzelj el egy szőtt ipari szövetet, amely a következőket gyártja:
Warp: 820 N
Filling: 540 N
Ezek csak illusztratív értékek, de maga a különbség nem lenne meglepő.
Fonaltípus, fonalszám, csavarás, szerkezet és feldolgozás mind hozzájárulhatnak az irányváltáshoz.
Ha valaki megmondja nekünk:
A szövetünk általában kb. 700 N-nél törik meg.
következő hasznos kérdés:
Melyik irányba?
Ez az információ a berendezésválasztásnál is számít.
Ha mindkét fő textairány a QC program része, a terheléscella és a markolat konfigurációjának mindkettőt lefednie kell – nem csak azt a példányt, amelyet a berendezés kezdeti tárgyalása során teszteltek.

Az 50 mm-es eredmény nem a 25 mm-es eredmény × 2
Ez az egyik legkönnyebb hiba a strip tesztelésnél.
Tegyük fel, hogy egy laboratórium általában készít elő egyet:
25 mm (1 in.) raveled sáv
Egy alacsony fonalszámú fonatszövet érkezik, és ez a szélesség nem tud elegendő fonalat biztosítani.
Ezért a laboratórium a következőket használja:
50 mm (2 in.) sáv
Most képzeld el, hogy a tesztek a következőket eredményezik:
25 mm példány → 410 N
50 mm példány → 760 N
Kísértő a második eredmény normalizálása:
760 ÷ 2 = 380 N
Ne.
ASTM D5035 szerint a raveled-csíkos eljárás nem ajánlott, ha kevesebb mint 20 fonal van a minták szélességén. Ha egy 25 mm-es szalagból nem lehet 20 fonalat szerezni, akkor egy 50 mm-es csíkot kell használni.
Ami még fontosabb, az ASTM kifejezetten megjegyzi, hogy az 50 mm-es példány megfigyelt ereje általában
Ez hasznosat mond a fabric tesztelésről:
Szélesség megváltoztatja a tesztelt szerkezetet, nem csupán szorzót jelent a számításban.
Két névlegesen egymásra közel álló fonalcsoport nem feltétlenül viselkedik úgy, mint két egymás melletti 25 mm-es példány.
Így őrizze meg a minta kontextust az eredményjelentéskor.
760 N egy 50 mm-es sávon jelentősebb, mint egy matematikailag kényelmes "380 N ekvivalens", amelyet a teszt valójában soha nem állított elő.

A markolatos gyakran a teszt legnehezebb
részeEgy 5 kN-es keret bőven kapacitással rendelkezik egy olyan szövet számára, amely általában 600 N körül törik meg.
Ez nem jelenti azt, hogy a teszt könnyű lenne.
túl finoman fogva a példány kilép az állkapcsból.
túl agresszíven csípni a szövet, és a szerkezet meghibásodhat ott, ahol a markolat véget ér.
Telepítsd kissé görbén, és az egyik oldal a terhet kezdi hordozni, mielőtt a másik.
Összes három helyzet még mindig hihető számot adhat a képernyőn.
Ez a probléma.
Egy hihető szám nem feltétlenül érvényes eredmény.
ASTM D5035 felismeri ezt a gyakorlati problémát. Különösen erős anyagok, különösen üvegszálas anyagok esetén óvintézkedések szükségesek lehetnek, hogy a példányok ne csúszzanak meg a bilincsekben vagy megsérüljenek a fogás miatt.
A gyakorlatban három dolgot keresünk.
Először is, a példánynak ott kell maradnia, ahol felszerelték. Ha a teszt során csúszik, a mintakinyújtás egy része valójában mozgás lehet a markolat belsejében.
Másodszor, maga az állkapsz nem válhat domináns hiba indítóvá.
Egy példány, amely ismétlődően eltörik közvetlenül a markolatos mellett, vizsgálatot érdemel. A több szorítóerő nem automatikusan a megoldás.
Harmadszor, a csíknak egyenesen kell belépnie a betöltési útvonalra.
Egy szögben elhelyezett textilcsík egyenlőtlenül betöltődhet a szélességére, ami megnehezíti az ismétlékenységet, mielőtt a teszt nagyon előrehaladna.
A cél tehát nem a következő:
Maximális fogási erő.
Ez következik:
Elég korlátozott a kontrollálatlan mozgás megakadályozásához, anélkül, hogy új hibamechanizmust hoznának létre.
Ezért a textilmarkolót a tesztrendszer részeként kell kezelni, nem pedig kiegészítőként, amit a gép kiválasztása után adnak hozzá.

Mielőtt a fabricet
hibáztatnádA magas szórás nem jelenti automatikusan rossz anyagkonzisztenciát.
Ha egy eredmény rossznak tűnik, a meghibásodott példány és a tesztbeállítás gyakran megmutatja, hol érdemes kezdeni.
| Amit látsz | Először ellenőrizd |
|---|---|
| Ismétlődő törés az állkapcs mellett | Markolat nyomása, markolatfelület és helyi példánykárosodás |
| Fabric mozgás a betöltés | közbenMarkolat felülete, beszorítási állapot és minta telepítése |
| Az egyik él feszes lesz előbb | Igazítás és minta előkészítése |
| A megnyúlás szokatlanul magasnak | tűnikSpecimen slip és extension mérési módszer |
| Az eredmények hirtelen szétszóróbbá | válnakMinták előkészítése, kondicionálása, igazítás és markolatok beállítása |
Ez egy diagnosztikai ellenőrzőlista, nem ASTM elfogadótábla.
A lényeg, hogy a anyagi hiba a tesztrendszer-probléma elkülönítése a gyártási döntés meghozatala előtt.
Breaking Force és Elongation különböző részeit mesélnek el a történet
A példány be van szerelve.
A gép elkezdi kiterjeszteni.
Az erő emelkedik, miközben a szövet alakot változtat.
Végül törés következik be.
Az erőmérés így válaszol:
Mennyi terhet vitt a csík?
Az elongáció eredménye így válaszol:
Mennyit nyúlt a példány?
Ezek kapcsolódó mérések, de nem felcserélhetők.
Ez különösen fontos a textilszerkezeteknél, mivel a nyújtás több mechanizmust is magában foglalhat a tényleges fonalhibák előtt: egyenesítés, fonal átrendezés, defrimping és bevonatok vagy kötött szerkezetek deformációja, az anyagtól függően.
Két szövet hasonló törési erőket érhet el, mégis nagyon eltérő erő-kiterjesztési viselkedést eredményezhet.
Tehát a tesztrendszer konfigurálásakor ne állj meg a következőkkel:
Maximális erő = 800 N.
Kérdezz meg még:
Mennyi hosszabbításra számítunk a szakadás előtt?
és:
Milyen megnyúlási eredményt követel meg az adott eljárás jelentése?
A válaszok befolyásolják a gépi utazást, a tesztteret és a mérési stratégiát.
Ne kezdd azzal, hogy "milyen sebességgel lépjek be?"
Ez az egyik leggyakoribb kérdés a húzótesztek során.
Gyakran kérdezik túl korán is.
ASTM D5035 előnyben részesíti a constant-rate-of-stretch (CRE) húzódó tesztgépet. Figyelmeztet arra is, hogy ne hasonlítsuk össze közvetlenül a különböző elveken működő húzógépek eredményeit.
Amikor különböző géptípusokat használnak összehasonlító teszteléshez, az ASTM egy 20 ± 3 s állandó megszakítási időt azonosít. Ugyanez a folyamatos megszakítási idő feltétele érvényes vita esetén is, hacsak a vevő és a beszállító nem állapod meg másként. Még ezekben a körülmények között is az ASTM megjegyzi, hogy a különböző gépelvek adatai még mindig jelentősen eltérhetnek.
Ez hasznosabb, mint egy keresztfej-sebesség szám másolása egy független laboratóriumi eljárásból.
A tényleges beállításnak figyelembe kell vennie:
alkalmazandó eljárás
specimen geometria
fabric response
machine principle
ügyfél- vagy termékspecifikáció
A sebességbeállítás a módszer része.
Ez önmagában nem a módszer.
Hol törnek el valójában a szöveteid?
Most beszélhetünk a gép- és tehercella kapacitásáról.
Tegyük fel, hogy egy QC laboratórium hat textilcsaládot tesztel.
A törési erő eredményei nagyjából a következők:
180 N to 2.1 kN
De a naponta tesztelt példányok körülbelül háromnegyede a következő között van:
350 and 900 N
Egy 5 kN-es keret képes lefedni a maximális várható erőt.
Jó.
De ez csak egy kérdésre válaszol:
Képes a rendszer elviselni a terhelést?
Nem válaszol teljesen:
Hol kell a laboratóriumnak megbízható erőmérésre minden nap?
Ezért szeretnénk mindkettőt tudni:
maximum várható erő
and
normál munkaerő-eloszlás
a betöltőcella konfigurálásakor.
Ugyanez a logika érvényes, ha a laboratórium csak egy terméket tesztel.
"5 kN-nél kisebb" közel sem olyan hasznos, mint:
Tipikus példányok 450 és 700 N között törnek el. Időnként 900 N körüli értékeket látunk.
Most már tudjuk, hol is található valójában a teszt.

Száraz eredmény vagy nedves eredmény?
A példány állapota nem szabad elfeledett sorrá válni a jelentés alján.
ASTM D5035 lehetővé teszi a szövetek tesztelését conditioned vagy nedves állapotban.
Ha az alkalmazandó követelmény nedves tesztelést ír elő, a markolatokba bejutó anyag fizikailag eltér a tegnap tesztelt kondicionált mintától.
Ez befolyásolhatja a szövet reakcióját, és az anyagtól függően akár a fogási felületen zajló viselkedését is.
Rögzítsd az állapotot az eredménnyel.
Ha mind a kondicionált tesztek, mind a nedves tesztek a program részei, szólj a berendezés beszállítójának. A rögzítő alkalmasságát figyelembe kell venni a tényleges minta állapotára – nem csak egy száraz mintára, amelyet az árajánlat szakaszában küldenek.
Mit igényel egy gyakorlati ASTM D5035 tesztrendszer?
Ekkorra a válasznak világosabbnak kell lennie.
Nem csak "húzógép."
A teljes beállításnak ismételhetővé kell tennie a tesztet.
A keret
Elegendő erőkapacitást, kontrollált kiterjesztést, tesztteret és utazást kell biztosítania a kívánt szövetekhez.
A terhelés cella
Le kell fednie a várható erőt, miközben értelmet kell adnia annak a régiónak, ahol a rutinvizsgálatok ténylegesen zajlanak.
A textilmarkolatok
A mintát kontrollálatlan csúszás nélkül kell tartaniuk, és anélkül, hogy az állkapocs szélét a kívánt hibás helyre fordítanák.
A mérés és szoftver
A rendszernek elő kell állítania a laboratórium által szükséges kimeneteket, amelyek tartalmazhatják a töréserőket, megnyúlást és az erő-kiterjesztési görbét, valamint a jelentéshez szükséges mintákat és tesztinformációkat.
Összes ezek közül a döntések a szövettől függnek.
Először a keret kiválasztása, majd a példány kitalálása visszafelé történik.
ITM-LAB RS-8010A konfigurálása a Fabric teszteléshez
Alacsony és közepes erősségű textilprogramokhoz a ITM-LAB RS-8010A megfelelő textilmarkolat konfigurálható a szalaghúzás teszteléséhez.
Az RS-8010A platform az alábbi erőkonfigurációkat fedi le:
50 N to 5 kN
Ez nem jelenti azt, hogy az ASTM D5035-nek 5 kN-es gép szükséges.
Ez azt jelenti, hogy a platform konfigurálható ebben a tartományban az alkalmazás megfelelően.
RS-8010A konfigurálása előtt az információ, amit inkább kapnánk:
- fabric construction;
- raveled- vagy cut-strip követelmény;
- minta szélessége;
- warp és/vagy töltési irány;
- tipikus törési erő;
- maximum várható töréserő;
- várható megnyúlás;
- kondicionált vagy nedves tesztelés;
- napi közelítő tesztek;
- bármilyen aktuális csúszás vagy állkapocstörés probléma.
Ezzel az információval a képkockakapacitás gyakran a legkönnyebb rész.
A terhelési cellatartomány és a textil fogás az, ahol a konfiguráció alkalmazásspecifikussá válik.

Realisztikus felszerelés-kiválasztási példa
Vegyük ezt a kérdést:
Anyag: Szőtt poliészter anyag
Módszer: ASTM d5035
Eljárás: Raveled strip
Instructions: warp + filling<br data-start="18864" data-end="18867"><strong data-start="18867" data-end="18894">Tipikus töréserő: 350–650 N<br data-start="18904" data-end="18907"><strong data-start="18907" data-end="18928">Várható maximumok um: <800 N<br data-start="18935" data-end="18938"><strong data-start="18938" data-end="18959">Szükséges eredmények: Törő erő + elongation<br data-start="18987" data-end="18990"><strong data-start="18990" data-end="19001">Mennyiség: 120 példány/nap
Itt elég információ van ahhoz, hogy ésszerű felszerelési döntéseket hozhassunk.
Az első dolog, amit nem csinálnánk, hogy egyenesen ugrunk:
5 kN gép.
A képkocka csak egy darabból áll.
Mivel ez szövött anyag, a raveled-csíkos eljárás az alkalmazandó követelmény alapján értékelhető. Ezután megerősítenénk a példány szélességét és fonalpopulációját, ahelyett, hogy automatikusan feltételeznénk, hogy minden példánynak 25 mm-es legyen.
Ezután nézzük meg az erőt.
A legtöbb példány 350 és 650 N között várható, a felső várakozás pedig 800 N alatt.
Ez sokkal jobb képet ad a munkaerő-eloszlásról, mint egyszerűen kimondani:
<p dir="auto" data-start="19646" data-end="19655"><strong data-start="19646" data-end="19655"><5 kNMost nézd meg a markolatot.
Ha az ügyfél jelenlegi problémája a mintacsúszás 500 N-nél, egy nagyobb keret nem oldja meg.
Ha a példány ismétlődően eltörik az állkapcsán 390 N-n, a szorítónyomás növelése anélkül, hogy megértenék a hibát, súlyosbíthatja a problémát.
A rögzítőt a tényleges szövettel kell értékelni.
Elongáció is szükséges, ezért a várható példánykiterjesztést és a mérési módszert meg kell erősíteni. A rendelkezésre álló utazási és teszthelynek kényelmesen kell megfelelnie a vizsgának.
Akkor van egy szám, amelynek semmi köze a töréserőhöz:
120 példány/nap
Ezen a térfogaton az operátor jelentős időt tölt a tényleges húzómozgáson kívül:
azonosítsa → betöltést → igazítsa → csípje → tesztelni → törölje → rekordot
Egy technikailag alkalmas, de kényelmetlen betöltésű fogás napi termelékenységi problémává válhat.
Ehhez a példához egy RS-8010A + megfelelő textilmarkolatos logikus rendszer az értékelésre.
De ez a következtetés a kiválasztási folyamat végén jön – nem az elején.
ASTM D5035 Textil Tensile Test System Selection Roadmap

Mit kell küldeni egy berendezési lekérdezéshez?
Nem kell húsz oldalas specifikáció.
Egy hasznos lekérdezés rövid lehet.
küldés a fabric szerkezet, alkalmazandó D5035 eljárás, minta szélessége, tesztirány, várható erőtávolság, szükséges megnyúlási eredmény, a minta állapota és a közelítő napi teszttérfogat.
Ha már probléma van, mutasd meg azt is.
Egy példány fotója, amely kicsúszott a markolat alól, hasznosabb lehet, mint egy másik bekezdés, amely leírja azt a gépet, amire szükséged van.
Ugyanez igaz egy példányra is, amely következetesen az állkapcs mellett törik el.
A megbukott példány információkat tartalmaz.
ASTM D5035 GYIK
Mit tesztel az ASTM D5035?
A jelenlegi ASTM D5035-11(2024) lefedi a raveled és cut-strip eljárásokat a legtöbb textilszövet törési ereje és megnyúlásának meghatározására, beleértve a nedves tesztelést is.
Mi a különbség az ASTM D5034 és az ASTM D5035 között?
ASTM D5035 lefedi a csíkos módszert. Az ASTM D5034
Nem szabad felcserélhetőnek tekinteni csak azért, mert mindkettő húzóteszt berendezéssel elvégezhető.
Mi a különbség a raveled csík és a vágott csík között?
A raveled-csíkos eljárás a szőtt anyagokra vonatkozik. Az élfonalak eltávolítása a tesztszélesség megállapítása érdekében történik.
A vágósáv eljárás olyan anyagokra vonatkozik, mint a szőtetlen, filcselt, mártott és bevonatos anyagok, valamint olyan szövetekre is, amelyeket nem lehet könnyen lebontani a szőtt anyagokra. Az ASTM nem ajánlja a vágószalagos megközelítést olyan anyagokhoz, amelyeket megfelelően lehet lehúzni, mert az élfonalak tesztelés közben széteshetnek.
Az ASTM D5035 alkalmas kötött anyaghoz?
ASTM D5035 nem ajánlott kötött anyagokhoz vagy más textilszövetekhez, amelyek nagy nyúlási aránya 11% felett van.
Az adott termék vagy ügyfélspecifikációt ellenőrizni kell az alternatív módszer kiválasztása előtt.
Átalakíthatok egy 50 mm-es csíkos eredményt 25 mm-es eredményre?
Nem egyszerűen úgy, hogy az erőt kettővel osztjuk.
ASTM D5035 kimondja, hogy ha egy 25 mm-es raveled csík nem tudja biztosítani a minimum 20 fonalat, akkor 50 mm-es szalagot kell használni. Továbbá megjegyzi, hogy egy 50 mm-es példány megfigyelt ereje általában nem kétszerese a 25 mm-es példányé, így az 50 mm-es eredményt megfigyeltként jelentik, nem pedig matematikailag 25 mm-re igazítva.
Miért törik el folyton a tanításnál a szövetem?
Lehetséges okok közé tartozik a túlzott helyi fogási nyomás, a nem megfelelő állkapocs felület, a példány elidegenedése vagy a fogás által kiváltott feszültségkoncentráció.
ASTM kifejezetten elismeri a bilincs csúszását és a markolatos sérüléseket, amelyek bizonyos erős és üvegszálas szöveteknél különleges óvintézkedéseket igényelnek.
Ezért az ismétlődő állkapkap-területi hibákat vizsgálni kell, nem pedig automatikusan reprezentatív szövettörésként kell elfogadni.
Melyik húzótesztelő gép alkalmas ASTM D5035-re?
Nincs egyetlen gépkapacitás, amelyet pusztán az "ASTM D5035" mondással határoznak meg.
A választásnak figyelembe kell vennie a várható törési erőt, a normál munkaerő-eloszlást, a szövet szerkezetét, a példány szélességét, a markolatos igényt, a várható megnyúlást, az utazást és a napi teszttérfogatot.
Konfigurált erő- és mozgásképességeinek megfelelő alkalmazásokhoz a ITM-LAB RS-8010A (50 N–5 kN) megfelelő textilmarkolat segítségével értékelhető.
a standard szám csak a kezdőpont
ASTM D5035 meghatározott keretrendszert ad a laboratóriumnak a csíktesztekhez.
A szövet határozza meg a következő események nagy részét.
Egy szőtt anyaghoz lehet szükség egy raveled csíkra.
Egy nem szőtt szalaghoz vágott csíkra lehet szükség.
ugyanabból a tekercsből származó csavar és töltő példányok nagyon eltérő törési erőket eredményezhetnek.
Egy alacsony fonalszámú szövet 25 mm-ről 50 mm-re mozgatni kell – és az ebből eredő erő nem oszlik el egyszerűen ketté.
Egy csúszós textil fontosabbnak teheti a fogást, mint a keretkapacitás.
Egy laboratórium, amely naponta 120 mintát tesztel, más berendezési problémát mutat, mint egy R&D csapat, amely heti öt példányt futtat.
Tehát ahelyett, hogy a következő szavakkal kezdenénk:
Milyen méretű húzótesztet vegyünk?
start itt:
Milyen szövetet tesztelünk valójában?
Aztán haladjunk kifelé:
szövet szerkezete → szalageljárás → iránya → minta szélessége → törési erő → munkatávolság →→ tehercella textilfogás → megnyúlás → tesztkörülmények → gép
Sok alacsony és közepes erővel rendelkező szövetprogramnál ez a folyamat RS-8010A kialakításhoz vezethet, ahol megfelelően kiválasztott textilfogás.
De a gép a kiválasztási folyamat eredménye kell, hogy legyen.
Nem a kezdő feltételezés.
