
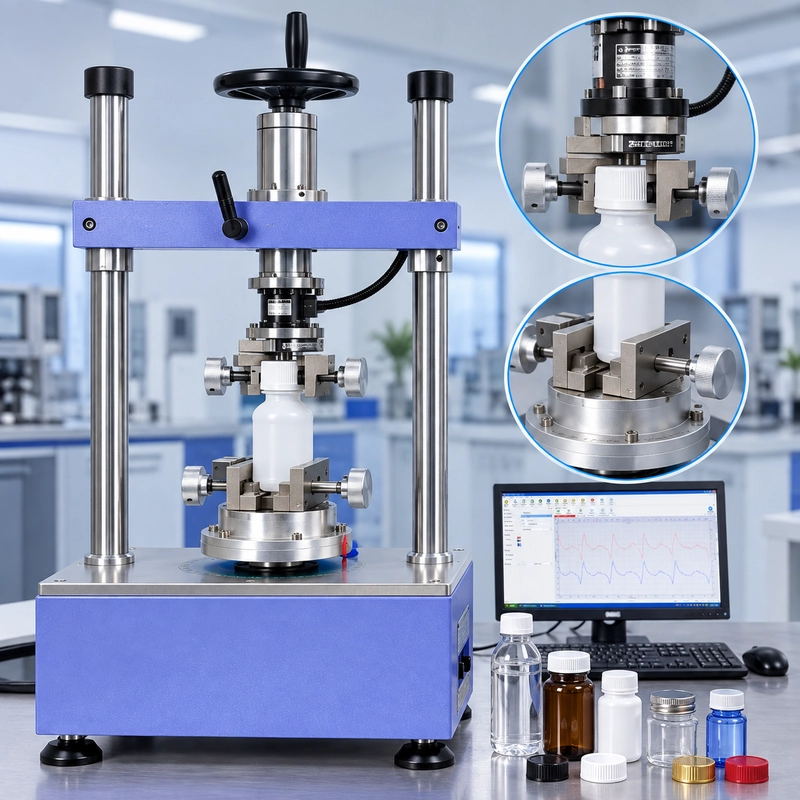
Néhány üveg esetében a kézi zárási nyomatékvizsgálat könnyebb lehet.
Nincs automatizált fixtúra, amit konfigurálhatna. Nincs felső és alsó fogás, amit igazíthatna. Az operátor elhelyezi a csomagot, elvégzi az eltávolítást, olvassa a nyomatékot, majd továbblép a következő példányhoz.
Miért van az ASTM külön módszere az automatizált zárási nyomatékvizsgálatra?
Mert convenience és measurement control nem ugyanaz.
ASTM D2063/D2063M-24 nem automatizált kézi nyomatékmérő berendezéseket használ. Az ASTM D7860-14(2022) automatikus, transzducer alapú nyomatékrendszert használ, amely ismert forgássebességgel vagy ismert nyomatékrámpával működik. Mindkettő a nyomatéktartást kezeli a folyamatos menetes zárás/tartály rendszerekben, de másképp szabályozzák az eltávolítási eseményt.
Egy mérnök számára, aki a kettő közül választ, a hasznos kérdés tehát nem az:
Melyik módszer a fejlettebb?
Ez következik:
Mennyi kontrollt igényel ez a teszt?
ASTM D2063 vs ASTM D7860: A gyakorlati különbség
ASTM D2063/D2063M-24 kifejezetten egy nem automatizált (manuális) módszer. Az ASTM a mérőeszközt nem automatizált rugós nyomatékmérőként írja le tárcsával vagy digitális kijelzővel, vagy nyomatékkulcsot. A jelenlegi módszer kvantitatívan méri a távozó menet záródások eltávolítási nyomatékát előre meghatározott környezeti körülmények között az idő múlásával.
ASTM D7860-14(2022) összehasonlításban egy automatizált transzduktor-alapú nyomatékmérőt jelöl, amely ismert forgási sebességgel vagy ismert nyomatékrámpa-val működik. Definiált, gyermekellenes és nem gyermekellenes folyamatos szálzáró rendszereket fed le, és száraz nyomatékmérésre készült.
| Teszt megfontolása | ASTM D2063/D2063M-24 | ASTM D7860-14(2022) |
|---|---|---|
| Mérési megközelítés | Nem-automatizált / kézi | Automatizált |
| Elsődleges berendezés | Rugós nyomatékmérő vagy nyomatékkulcs | Transducer alapú automatizált nyomatékmérő |
| Eltávolítási mozgatás | Operátor által | vezéreltGép által vezérelt |
| Forgó állapot | A kézi működéstől függ | Ismert forgási sebesség vagy nyomatékrámpa |
| Specimen beállítás | Általában egyszerűbb | Rögzítő beállítást és igazítást igényel |
| Alacsony volumenű tesztelés | Gyakorlati | Felesleges beállítást jelenthet |
| Ismételt összehasonlító tesztelés | További operátor részvétel | Kontrollált ismétlődő mozgás |
| Definiált CR konfigurációk | Nem ugyanaz a kör | Tartalmaz |
| Száraz nyomaték | Nem ugyanúgy fogalmaz | megKifejezetten száraz nyomatékra szánt |
Egy pontot érdemes azonnal megemlíteni:
ASTM D7860 nem csupán az ASTM D2063 "újabb helyettesítője".
ASTM mindkettőt aktív szabványként sorolja fel. A D2063/D2063M 2024-ben frissült; Jelenleg a D7860 a 2014-es szabvány 2022-es újraengedélyezése.

alkalmazási nyomaték nem eltávolítási nyomaték
A berendezések összehasonlítása előtt érdemes három gyakran összekevert kifejezést választani.
A nyomatékot akkor mérik, amikor később megnyitják a zárást.
A nyomatéktartás leírja, hogyan viselkedik a konténer/záró rendszer ezek között az események között.
ASTM D2063 a folyamatos szálzárás/tartályrendszerek értékelését írja le kontrollált körülmények között, ahol a nyomatéki nyomatékot ismert. Az ASTM D7860 hasonlóan kezeli a nyomatéktartási tulajdonságokat meghatározott feltételek mellett.
Vegyünk egy illusztráló fejlesztési tesztet:
| Tesztszakasz | Torque |
|---|---|
| Application | 0,80 N·m |
| Azonnali eltávolítás | 0,64 N·m |
| Eltávolítás 24 óra | után0,58 N·m |
| Eltávolítás 7 nap | után0,54 N·m |
Ezek az értékek csak példák. Ezek nem ASTM elfogadási határok.
Az, hogy 0,80 N·m távolságon lezárást alkalmaztak, nem jelenti azt, hogy később 0,80 N·m szükséges lenne az eltávolításhoz.
Alkalmazás után a zárás, a menetek, a bélés vagy záró felület, a tartály felülete, csomagolási anyagok, idő és környezeti expozíció egy mechanikai rendszert alkot. A rendszer változásai befolyásolhatják a későbbi eltávolítási nyomatékot.
Ezért kell a tesztfeltételt a számmal együtt dokumentálni.
A 0,58 N·m eltávolítási nyomaték közvetlenül az alkalmazás után, és 0,58 N·m egy meghatározott kondicionálási időszak után egy táblázaton azonos lehet, de nem ugyanazt a tesztfeltételt képviselik.
Az alacsonyabb eltávolítási érték nem automatikusan hiba.
Az elfogadást a vonatkozó termékspecifikációból, ügyféligényből, validációs protokollból vagy más meghatározott kritériumokból kell száradni – nem pedig egy kitalált univerzális ASTM nyomatékhatárból.

Mi változik, ha a nyomatékot kézzel mérjük?
A kézi nyomatékvizsgálatnak nyilvánvaló előnye:
Egyszerű.
Egy kis adag normál palacknál az operátor elhelyezheti a tartályt, bekapcsolhatja a mérőeszközt, elvégezheti az eltávolítást és rögzítheti az eredményt anélkül, hogy minden új csomag geometriához automatizált szerelvényt kellene konfigurálnia.
Ez az egyszerűség számít egy valódi laboratóriumban.
De az operátor is része a mérési folyamatnak.
Ha két technikus eltávolítja névlegesen azonos záródásokat, a különbségek megjelenhetnek a forgatás kezdetén, a zárás simán elfordításában, csomagkezelésben és igazításban.
Ez nem teszi megbízhatatlanná a manuális tesztelést.
Ez azt jelenti, hogy az eljárás és az operátor technika számít.
Fixture korlátozás továbbra is számít
Még egy manuális tesztnek is szüksége van arra, hogy a csomag elég stabil maradjon a lényeges méréshez.
Túl kevés korlátozás lehetővé teszi, hogy az üveg forogjon.
Túl nagy korlátozás más problémát okozhat.
Például egy vékony falú műanyag tartály deformálódhat, ha agresszíven szorítják. Lehet, hogy a palack már nem ugyanaz a geometria, mint mielőtt a szerelvénybe helyezték volna.
A helyes cél tehát nem az:
Bilincs a lehető legerősebben.
Ez következik:
Megakadályozd a nem kívánt mozgást anélkül, hogy jelentősen megváltoztatnád a csomagot.
Ugyanez az elv érvényes az igazításra. Egy tiszta digitális szám nem bizonyítja, hogy a csomag helyesen volt elhelyezve.
ha a kézi nyomatékvizsgálat könnyebb, miért automatizálnánk?
Itt válik hasznosabbá a különbségtétel D2063 és D7860 között.
öt rutin palackellenőrzés esetén a kézi tesztelés lehet a gyakorlatiabb megközelítés.
Egy automatizált rendszer további előkészítést kínál:
a tartályt le kell kötni, a zárónak megfelelően kell kapcsolódnia a felső rögzítőhöz, a forgási tengelyeket igazítani, és egy új csomag geometriája esetén is szükség lehet a rögzítő módosítására.
Ha a beállítás tovább tart, mint az egész manuális teszt, az automatizálás nem tette kényelmesebbé ezt a feladatot.
Tehát az automatizálás oka nem feltétlenül a gyorsabb példánybetöltés.
A teszt kezdete után control lesz.
Képzelj el egy fejlesztési programot, amely 100 példányt tartalmaz több zárási tervezés és kondicionálási időszak során.
Manuális tesztelésnél az eltávolítási műveletet az operátornak 100-szor kell megismételnie.
Automatizált rendszerrel a mintákat továbbra is helyesen kell betölteni, de a későbbi forgási állapotot a gép meghatározhatja.
ASTM D7860 kifejezetten egy automatizált transzducer-alapú nyomatékmérőt ír le, amely ismert forgássebességgel vagy ismert nyomatékrámpával működik.
Ez akkor válik hasznossá akkor, ha a mérnöki kérdés a következőkből változik:
"Milyen nyomatékot kell kinyitni ennek az üvegnek?"
to:
"Összehasonlíthatók-e ezek a csomagok következetesen kontrollált eltávolítási feltételek alatt?"
Kézi és automatizált tesztelés különböző gyakorlati problémákat oldanak
meg| Teszthelyzet | Manual Testing | Automatizált tesztelés |
|---|---|---|
| Néhány rutin példány | Egyszerű és praktikus | Kiegészítő beállítás |
| Gyakran változó csomagméretek | Könnyen adaptálható | Szükség lehet a fixtúra módosítására | .
| Nagy összehasonlító tanulmány | További operátor részvétel | Kontrollált ismétlődő mozgás |
| A forgatási állapot számít | Operátorfüggőbb | Gép által definiált |
| Operátor-operátor variáció | Eljárási vezérlést igényel | Kevésbé a kézi forgatástól függ |
| R&D összehasonlító munka | Megfelelő | Hasznos, ha a forgatási vezérlés számít |
| Nagy tesztmennyiség | Operátor ismétlődő | Jobban alkalmas ismételt programozott tesztelésre |
Nem az, hogy az automatizált tesztelés mindig jobb lenne.
Ez az, hogy a két megközelítés optimalizálja a teszt különböző részeit.
Mérésvezérléshez válassz automatizálást – nem csak azért, mert az automatizálás fejlettebbnek hangzik.
Mit irányít valójában az automatizálás ASTM D7860
alatt?Miután a mintát helyesen telepítik, az automatizálás eltávolít egy fontos változót a folyamatból: az operátornak már nem kell minden teszthez manuálisan reprodukálnia a forgásmozgást.
A gép a programozott állapota szerint képes elvégezni a forgást, miközben a transzduktor méri a nyomatékválaszt.
Összehasonlító mérnöki munkához ez megkönnyíti a mechanikai bemenet reprodukálását mintáról mintára.
Az automatizálás nem javítja meg a rossz beállítást.
Egy hibásan beszorított üveg még mindig hibásan van beszorítva.
Egy felső lámpa becsúszó sapka mégis érvénytelen mechanikai eseményt okoz.
Egy rosszul igazított csomag nem válik össze azért, mert a forgatás motoros.
És egy szenzor, amelynek nem megfelelő mérési tartománya van, a rossz szenzor marad.
Az automatizált nyomatékvizsgálat jobb módja a következő:
automation vezérli a mozgást; a lámpa és a beállítás határozza meg, hogy a mozgás helyesen kerül-e át a DUT-ba.
Ez a megkülönböztetés különösen fontos a berendezés kiválasztásakor.
Ugyanaz a lezárás. Más mérési folyamat.
Tegyük fel, hogy egy csomagoló laboratórium három zárási tervet szeretne összehasonlítani 1 nap, 7 és 14 nap kondicionálás után.
A laboratórium nem csupán kilenc számot gyűjt.
Ez több feltétel közötti mechanikai viselkedés összehasonlítása.
Manuális megközelítéssel az operátor technika válik az egyik olyan változóvá, amelyet az eljárás során kell irányítani.
Automatizált megközelítéssel a laboratórium több időt tölt a minták és a rögzítés konfigurálásával, de a mérés során szorosabb kontrollt szerez a forgási állapot felett.
Egyik megközelítés sem zárja ki a jó tesztgyakorlat szükségességét.
Egyszerűen különböző helyekre helyezik el a vezérlőt.

Ahol a zárási nyomatékvizsgálat hibázik
A legproblémásabb hibák közül néhány teljesen hihető számot eredményez.
Ez teszi nehézzé felismerni őket.
Fixture slippage
Ha a zárás a felső lámpatestbe csúszik, vagy a tartály az alsó rögzítőben forog, a parancsolt forgatás egy része a fixtúra interfészén történik, nem pedig a záró szálaknál.
A műszer még mindig képes nyomatékot megjeleníteni.
Ez nem jelenti azt, hogy a tervezett mechanikai eseményt helyesen mérték volna.
Túlzott konténer clamping
A szorítóerő növekedése megállíthatja a mozgást, de deformálhatja a rugalmas csomagolást is.
Egy rögzítőeszköznek meg kell fognia a konténert – nem újratervezni.
Off-axis alignment
A zárótengely, csomag tengely és mérési tengely egy értelmes forgásrendszert alkot.
A rossz beilleszkedés nem kívánt mechanikai terhelést okozhat a nyomatékmérésnek szánt mennyiségben.
Inkonzisztens kézi mozgás
Ez különösen fontos, ha az eredmények nagyobb szóródást mutatnak, mint a várt.
Mielőtt arra a következtetésre jutnánk, hogy a zárás következetlen, ellenőrizd, hogy maga az eltávolítási művelet következetesen reprodukálódik-e.
Rossz szenzortartomány
Egy gyakori berendezésválasztási hiba, hogy csak maximális kapacitás alapján választanak.
Tegyük fel, hogy a normál eltávolítási nyomaték viszonylag alacsony, de a kiválasztott érzékelő nagyon nagy, teljes méretarányú tartományt kínál.
A rendszer technikailag lefedheti az eseményt, miközben rosszul illeszkedik az érdekelt méréshez.
A jobb kérdés a következő:
Milyen nyomatéktartományt fognak valójában előadni a minták?
Inkonzisztens kondicionálás
A nyomatéktartás mindkét ASTM módszerben kifejezetten összefüggésbe hozható a környezeti viszonyokhoz az idő során. Ha a minták nem osztanak meg ekvivalens kondicionálási előzményeket, a teszt nem csak záródási viselkedést hasonlít össze.

Kezdjük a szükséges módszerrel—majd vegyük figyelembe a teszttérfogatot
A berendezés kényelme nem határozza meg a szabványt.
Ha egy ügyfélspecifikáció, validációs protokoll, rajz vagy belső eljárás ASTM D2063/D2063M előírásokat követel, ez a követelmény az első.
Hasonlóképpen, ha az ASTM D7860-at jelölik, a kézi mérés helyettesítése egyszerűen azért, mert az könnyebb, nem ismétli a szabvány által leírt automatizált módszert.
Ahol a módszer nem előre meghatározott, a gyakorlati döntés érdekesebbé válik.
Kérdezz:
Hány példányt tesztelnek?
Milyen gyakran változik a csomag geometriája?
Elfogadható-e egy kézzel előállított eltávolítási mozdulat a mérnöki cél szempontjából?
A vizsgálathoz szükség van meghatározott forgósebességre vagy nyomatékrámpára?
Mennyire fontos az operátor függetlensége?
a cél rutinszerű nyomatékvizsgálat vagy kontrollált összehasonlító tanulmány?
Ezek a kérdések sokkal többet mondanak el a megfelelő berendezésről, mint az "automatizált" szó.
Gyermekellenes lezárások külön figyelmet igényelnek
Ne feltételezzük, hogy D2063 és D7860 zárási hatóköre azonos.
ASTM D7860 kifejezetten meghatározza a gyermekellenes és nem gyermekellenes folyamatos szálzárások módszereit. Jelentősége és használata szekciója megkülönbözteti a nem gyermekellenes rendszereket, amelyek nulla lefelé irányuló erővel rendelkeznek, a meghatározott lefelé irányuló nyomású CR rendszerektől, ahol az alkalmazási nyomaték és a lefelé irányuló erő ismert.
Ez egy fontos berendezési probléma.
Normál záródásnál nem kívánt tengelyerő szennyezheti a tervezett tesztfeltételt.
Meghatározott lefelé és forgatás konfigurációban az axiális erő része lehet a szükséges mechanikai eseménynek.
Mielőtt a nyomatéktartományról vagy a lámpatestekről beszélnénk, azonosítsuk a zárási mechanizmust.
Automatizált zárónyomatékteszter konfigurálása
Olyan alkalmazásokban, ahol az automatizált tesztelés megfelelő, a gép maximális nyomatékkapacitása alapján történő kiválasztása hiba.
Olyan rendszereknél, mint a ITM-LAB RS-6300D, általában a tényleges csomag és teszt követelményével kezdjük.
1. Várható nyomatéktartomány
Biztosítsa a várható alkalmazási nyomatékot és a távozó nyomatékot, ahol elérhető.
Az érzékelőnek le kell fednie a legmagasabb várható esemény- és termékváltozatot, de annak megfelelően kell illeszkednie a normál működési tartományhoz.
Nagyobb nem automatikusan jobb.
2. Zárás geometria
Küldd el a zárás átmérőjét, magasságát, lehetőleg fényképet vagy rajzot.
A bordás kupak, sima zárás, sekély zárás vagy szokatlan geometria eltérő felső rögzítőt igényelhet.
3. Konténer geometria
Az üveg ugyanolyan fontos, mint a kupak.
Egy merev hengeres palackot sokkal könnyebb rögzíteni, mint egy vékony falú, rugalmas vagy szabálytalan tartályt.
Szokatlan csomagok esetén a fixture megvalósíthatósága lehet a fő mérnöki kérdés.
4. Felső lámpa
A felső lámpatestnek elég erősen kell kapcsolnia a zárószerkezetet ahhoz, hogy a forgást továbbítsa anélkül, hogy megcsúszna vagy feleslegesen megsérülne.
A rögzítőnek a valódi záródási geometriát kell követnie, nem pedig minden terméket egy univerzális fogalmaba kényszeríteni.
5. Alsó fixture
Az alsó lámpa rögzíti a tartályt, miközben a felső rendszer forgat.
Elegendő tarthatóságra van szükség anélkül, hogy túlzott csomag eldeformációt okozna.
Ez az egyik oka annak, hogy actual termékminták vagy részletes méretek értékesek a berendezés konfigurálása előtt.
6. Forgási állapot
D7860-típusú automatizált teszteléshez ne az "automatikus forgás" megfelelő specifikációnak tekintenéd a szükséges forgási állapotot.
ASTM D7860 ismert forgási sebességgel vagy ismert nyomatékrámpán végzett működést írja le.
7. Axiális erő
Határozd meg, hogy a záródási mechanizmus igényel-e kontrollált lefelé irányuló erőt.
Ez különösen fontos lesz definíciós push-and-turn CR rendszereknél.
8. Adatkövetelmény
Csak a megadott nyomatékeredményre van szükséged?
Vagy a mérnöki program részletesebb rögzített adatokat is megkövetel a minták összehasonlításához?
Definiáld ezt, mielőtt konfigurálnád a szoftvert és a jelentési követelményeket.

Amire van szükségünk az automatizált rendszer ajánlása
előttHa egy ügyfél automatizált záródási nyomatéktesztert kér tőlünk, az első hasznos információ nem egyszerű:
"10 N·m gépre van szükségem."
Inkább szeretnénk tudni:
- applicable standard and edition
- closure type
- zárás átmérője
- container dimensions
- fotók vagy rajzok a teljes csomagról
- application torque
- várható eltávolítási nyomaték
- required forgatási feltétel
- tengelyható erő szükséges-e
- példányszám tételenként vagy naponként
- required eredmények és adatkimenet
Ez az információ lehetővé teszi, hogy értékeljük a teljes mérési rendszert: sensor + rotation + upper fixture + DUT + alsó fix + adatgyűjtés.

Tehát ASTM D2063 vagy ASTM D7860?
Nincs hasznos univerzális válasz, amely azt mondaná, hogy az automatizált tesztelés helyettesítse a manuális tesztelést.
Néhány egyszerű méréshez a manuális tesztelés egyszerűbb és teljesen megfelelő, ha megegyezik a szükséges módszerrel.
Ismétlődő összehasonlító munkákhoz, ahol a forgás esemény irányítása számít, automatizált tesztelés indokolhatja a további minta beállítást azzal, hogy csökkenti a manuálisan előállított forgástól való függőséget.
ASTM ezt a megkülönböztetést tükrözi azzal, hogy külön aktív megközelítéseket tart fenn: D2063/D2063M-24 nem automatizált kézi nyomatékvizsgálatra, D7860-14(2022) pedig automatizált nyomatékvizsgálatra.
Ezért a berendezés döntésének a következő sorrendben kell lennie:
Szabványos → zárórendszer → mérési cél → teszt térfogat → nyomatéktartomány → rögzítő → mozgásvezérlés → adatok
Nem:
Manual → old
Automatizált → jobb
Ez a különbség fontos, amikor olyan tesztet készítünk, amely ténylegesen összehasonlítható adatokat állít elő.
Záródási nyomatékteszt konfigurálása ITM-LAB-dal
Automatizált RS-6300D konfiguráció esetén küldd el nekünk a tényleges palack- és záróképeket vagy rajzokat, csomagméreteket, várható nyomatéktartományt, alkalmazandó szabványt, teszttérfogatot és szükséges adatokat.
Szokatlan zárások vagy rugalmas konténerek esetén először küldd el a csomag geometriáját.
Sok projektben a nyomatéktartomány kiválasztása egyszerű.
a legfontosabb a tesztelő és a csomag közötti megfelelő interfész megtervezése.
